测量与测试系统
用于软磁部件与组件在线检测的 MagHyst® 技术
从构成电磁系统设计人员有限元分析(FEA)模型基础的软磁原材料,到最终完成的电磁产品之间,需要经历大量制造和装配工艺过程。
虽然原材料的磁性能已知,并且理想情况下已经通过 B-H 特性测量进行了验证,但随后这些部件仍需经过各种制造工序,而这些工序可能会显著改变其磁性能。
最常见的影响因素包括:
- 车削加工
- 铣削加工
- 钻孔加工
- 冲压加工
- 折弯加工
- 深拉伸成形
- 焊接
- 钎焊或软钎焊
- 连接与装配工艺
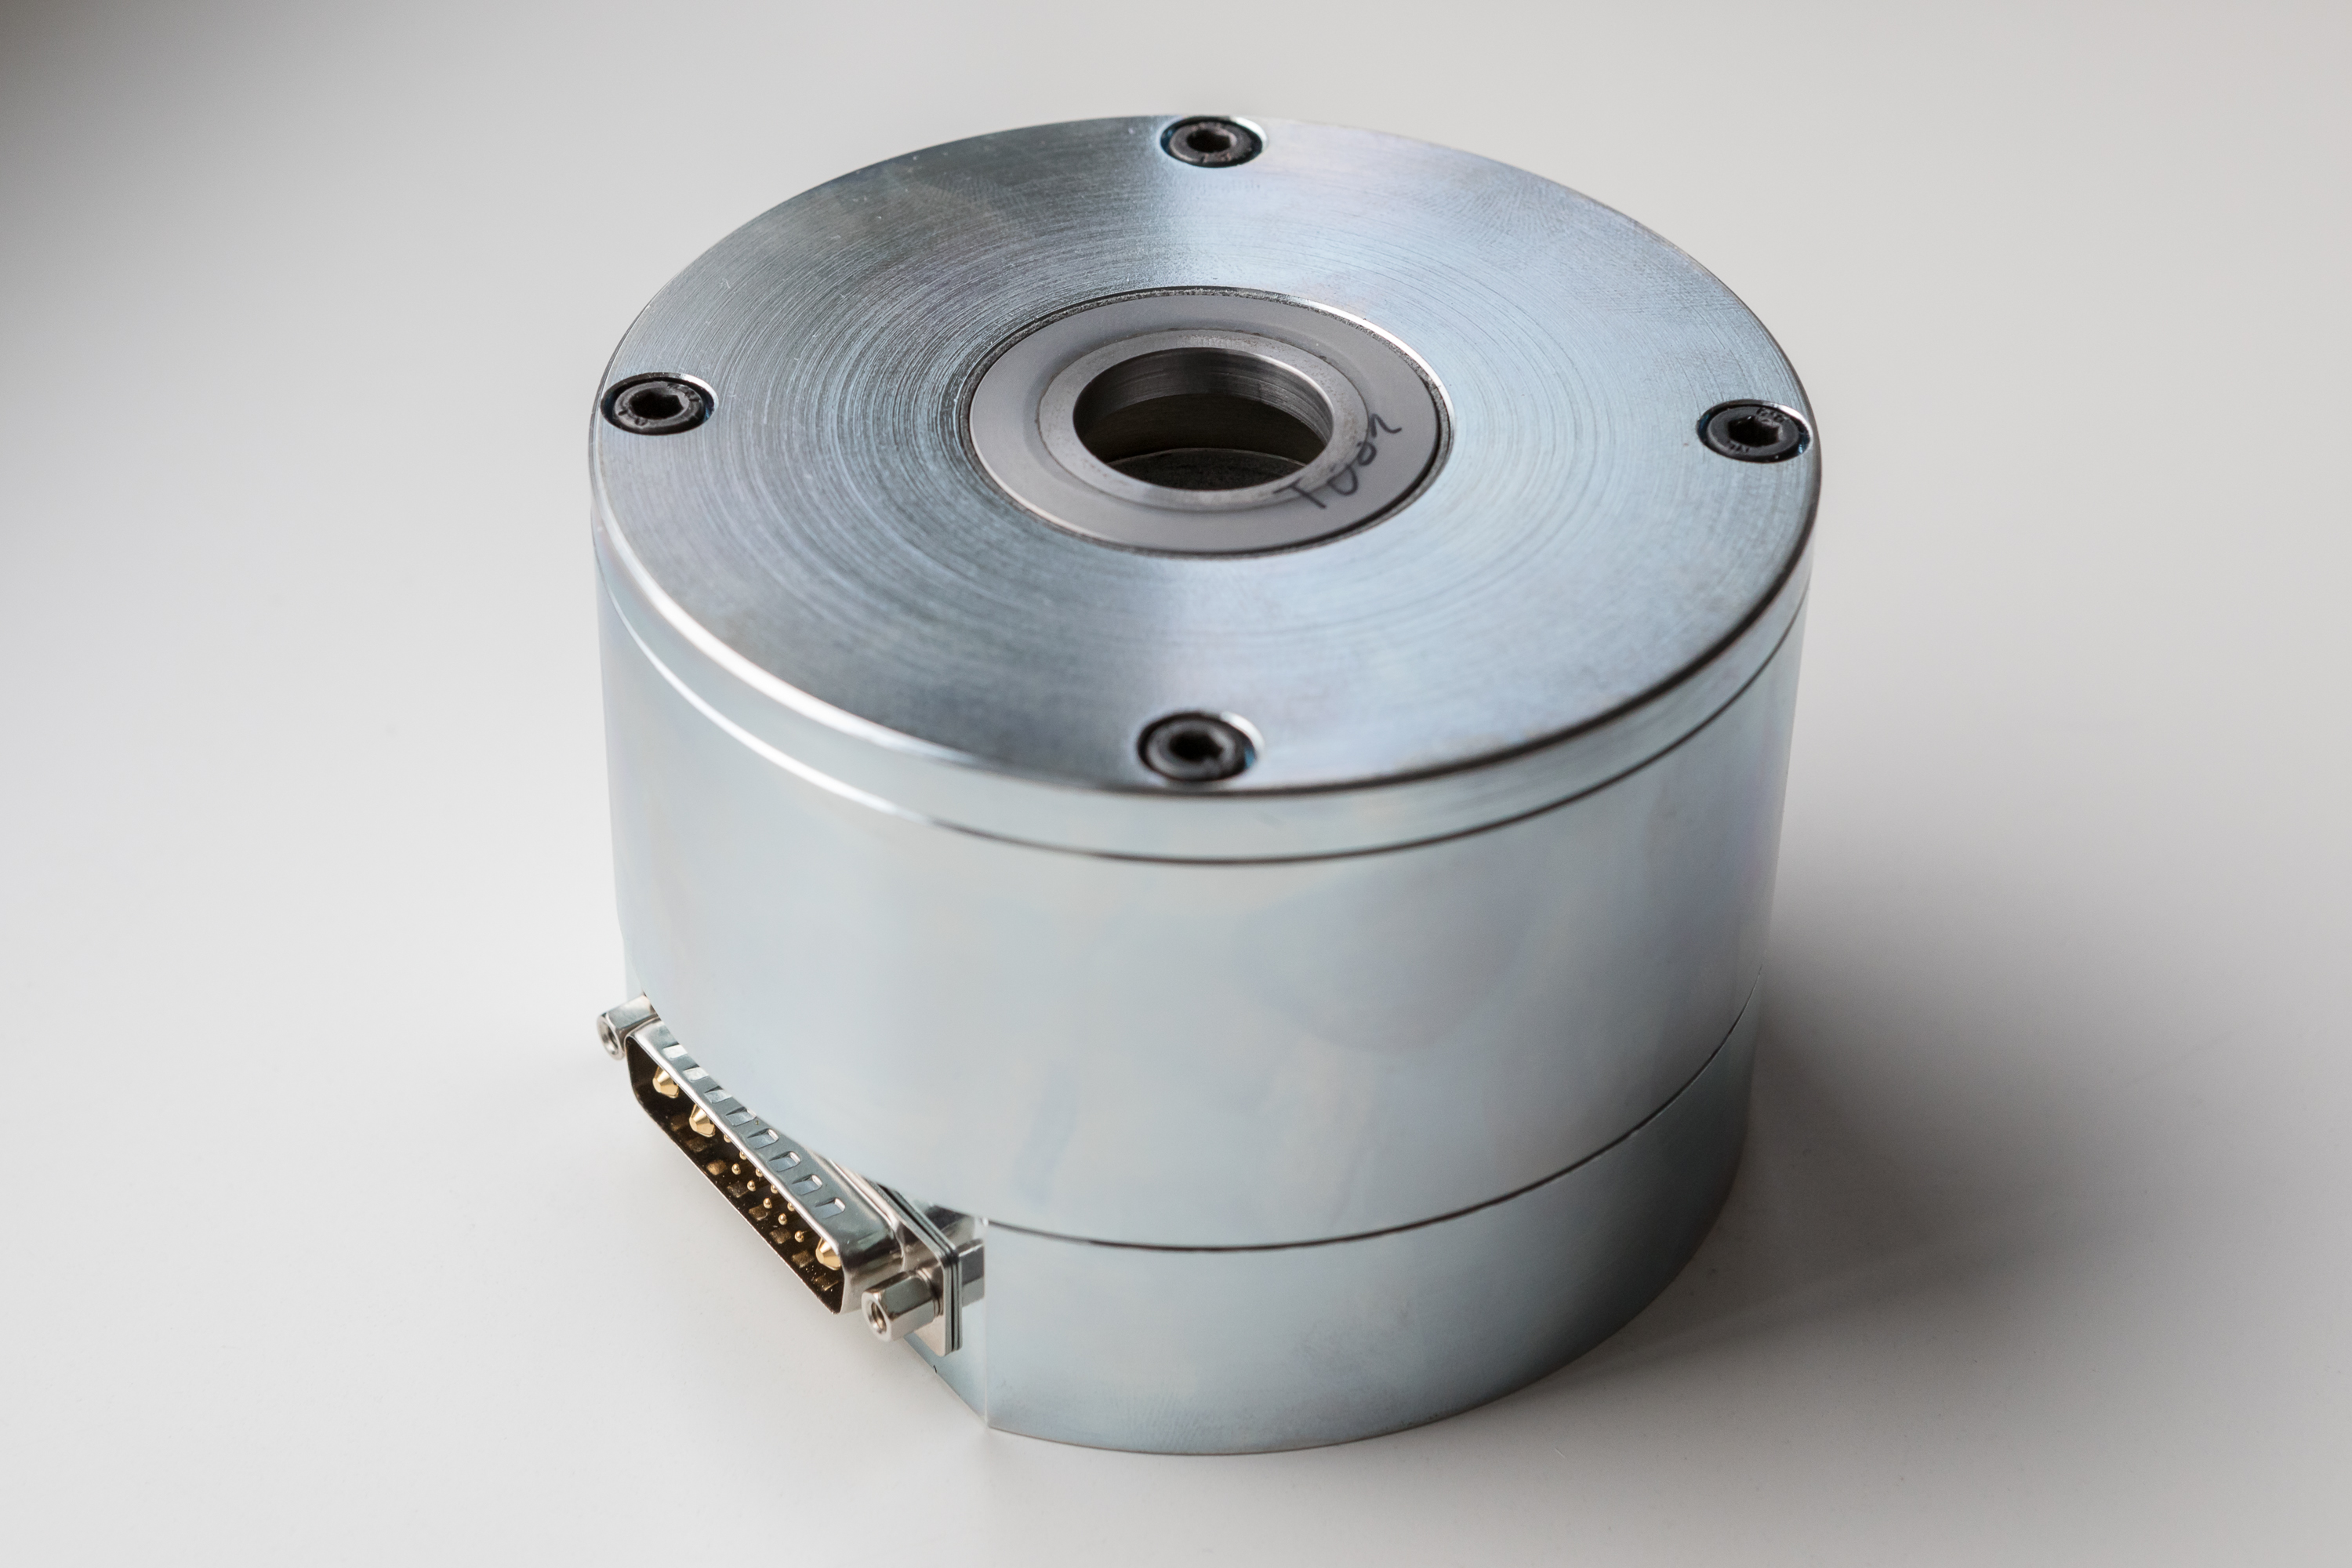
几乎所有机械加工或热加工工艺都会在材料内部引入应力和微观组织变化,从而直接影响其磁性能。
因此,在电磁设计和有限元分析过程中所采用的材料特性,往往已不再与最终成品部件的实际性能相符。
虽然软磁退火工艺通常能够在很大程度上恢复材料的磁性能,但此类处理过程耗时且成本较高,因此仅在特定应用中采用。
在工业实践中,磁性能的变化往往未被发现,尽管这些变化可能对最终电磁系统的性能产生重大影响。
其后果包括制造波动增大,以及以下关键产品特性的偏差:
- 磁力
- 力-行程特性曲线
- 磁滞特性
- 开关电流
- 开关时间
- 剩磁特性
- 动态响应特性
来料检验与终检之间缺失的质量控制环节
在许多制造环境中,以下两个质量控制阶段已经得到广泛应用:
- 原材料来料检验
- 成品终检(End-of-Line Testing)
然而,在这两个阶段之间,还存在大量制造与装配工序,而这些工序对磁性能的影响通常并未受到监控。
MagHyst® 技术正是填补了这一空白。
部件与组件的在线质量检测
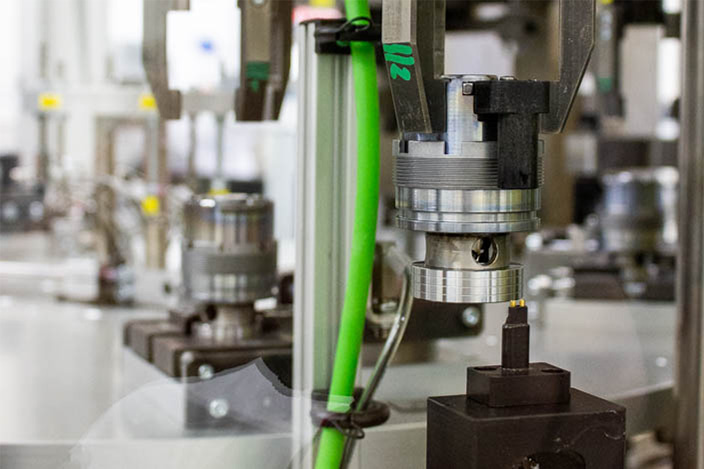
MagHyst® 可直接集成到生产过程中,实现对单个软磁部件以及预装配组件的无损在线检测。
因此,所有与磁性能相关的制造缺陷都能够在产生后立即被发现,而无需等到最终产品出现缺陷时才被检测出来。
典型检测对象包括:
单个部件
- 衔铁
- 磁轭
- 磁芯
- 线圈壳体
- 极管(Pole Tube)
- 磁导向元件
预装配组件
- 已安装衔铁的极管组件
- 带导向衬套的组件
- 带弹簧的组件
- 带抗剩磁元件的组件
- 部分装配完成的电磁执行器
- 预装配磁路组件
这使得电磁产品整个制造链首次实现连续的质量监控。
在附加价值产生之前发现缺陷
在线检测最大的经济价值在于能够在缺陷产生后立即发现问题。
与其在终检阶段才发现产品不符合技术要求,不如在更早阶段就识别并剔除存在缺陷的部件或组件。
由此带来的优势包括:
- 更短的质量反馈周期
- 更低的废品成本
- 更少的返工成本
- 更低的材料损失
- 更快速的根因分析
- 更高的工艺稳定性
一旦发现缺陷部件,即可立即将其从生产过程中移除。
同时,也能够快速定位并纠正导致问题的工艺根源。
因此,制造过程中常见的缺陷传递链能够在源头被切断。
应用示例:电磁阀在线检测
对于电磁阀而言,可以在最终封装、卷边或封闭工艺完成之前,对极管组件进行检测。
这些组件可能包括:
- 衔铁
- 弹簧
- 导向衬套
- 抗剩磁元件
- 其他与磁性能相关的重要部件
在这一制造阶段,偏差便能够被提前识别,而无需等到组件被永久封装后才发现问题。
这避免了将额外的制造成本、装配成本以及检测资源投入到最终必然无法通过终检的产品上。
部件与组件的对比磁性能分析
在磁性材料表征中,传统 B-H 特性曲线是最重要的分析对象。
然而,在评估已完成制造的部件和组件时,则更多采用其他磁参数。
其中,特别重要的是待测对象几何结构相关的 Ψ(i) 特性曲线。
这些特性曲线构成了特定部件或组件的磁特征指纹,并包含以下信息:
- 材料质量
- 几何尺寸偏差
- 装配状态
- 气隙情况
- 运动部件状态
- 磁性能变化
在工业应用中,评估通常通过与已验证符合规范要求的参考样件进行比较来完成。
每一个制造出的部件或组件都会与这一参考状态进行对比。
这种对比检测方法不仅对偏差具有极高的敏感度,而且能够非常容易地集成到现有生产流程中。
迈向零缺陷制造之路
MagHyst® 在原材料来料检验与终检之间增加了一层全新的质量保证体系。
这使得整个价值链中的磁性能质量能够得到持续监控。
与仅在最终产品阶段发现缺陷不同,MagHyst® 能够在制造过程中直接发现问题根源。
这为以下目标奠定了基础:
- 零缺陷制造战略
- 稳定的生产过程
- 更低的制造成本
- 更低的废品率
- 更高的产品质量
- 最大化的过程可靠性
MagHyst® 首次使磁性能质量在整个制造过程中实现可视化监控——从原材料、单个部件,到最终装配完成的电磁系统。