测试与测量系统
用于软磁部件与组件在线检测(ILT)的 MagHyst®技术
电磁系统开发人员在进行 FEM 设计时,通常以软磁原材料的磁性能作为设计依据。而在原材料转化为最终电磁产品的过程中,还要经历多道制造和装配工序。
即使原材料的磁性能已知,且理想情况下已经进行了 B-H 特性测量,然而其仍需经过数道制造工序,这些工序都可能会严重得影响磁性能。
常见的影响磁性能的工序包括:
- 车削加工
- 铣削加工
- 钻孔加工
- 冲压加工
- 折弯加工
- 深拉伸成形
- 焊接
- 钎焊或软钎焊
- 连接与装配工艺
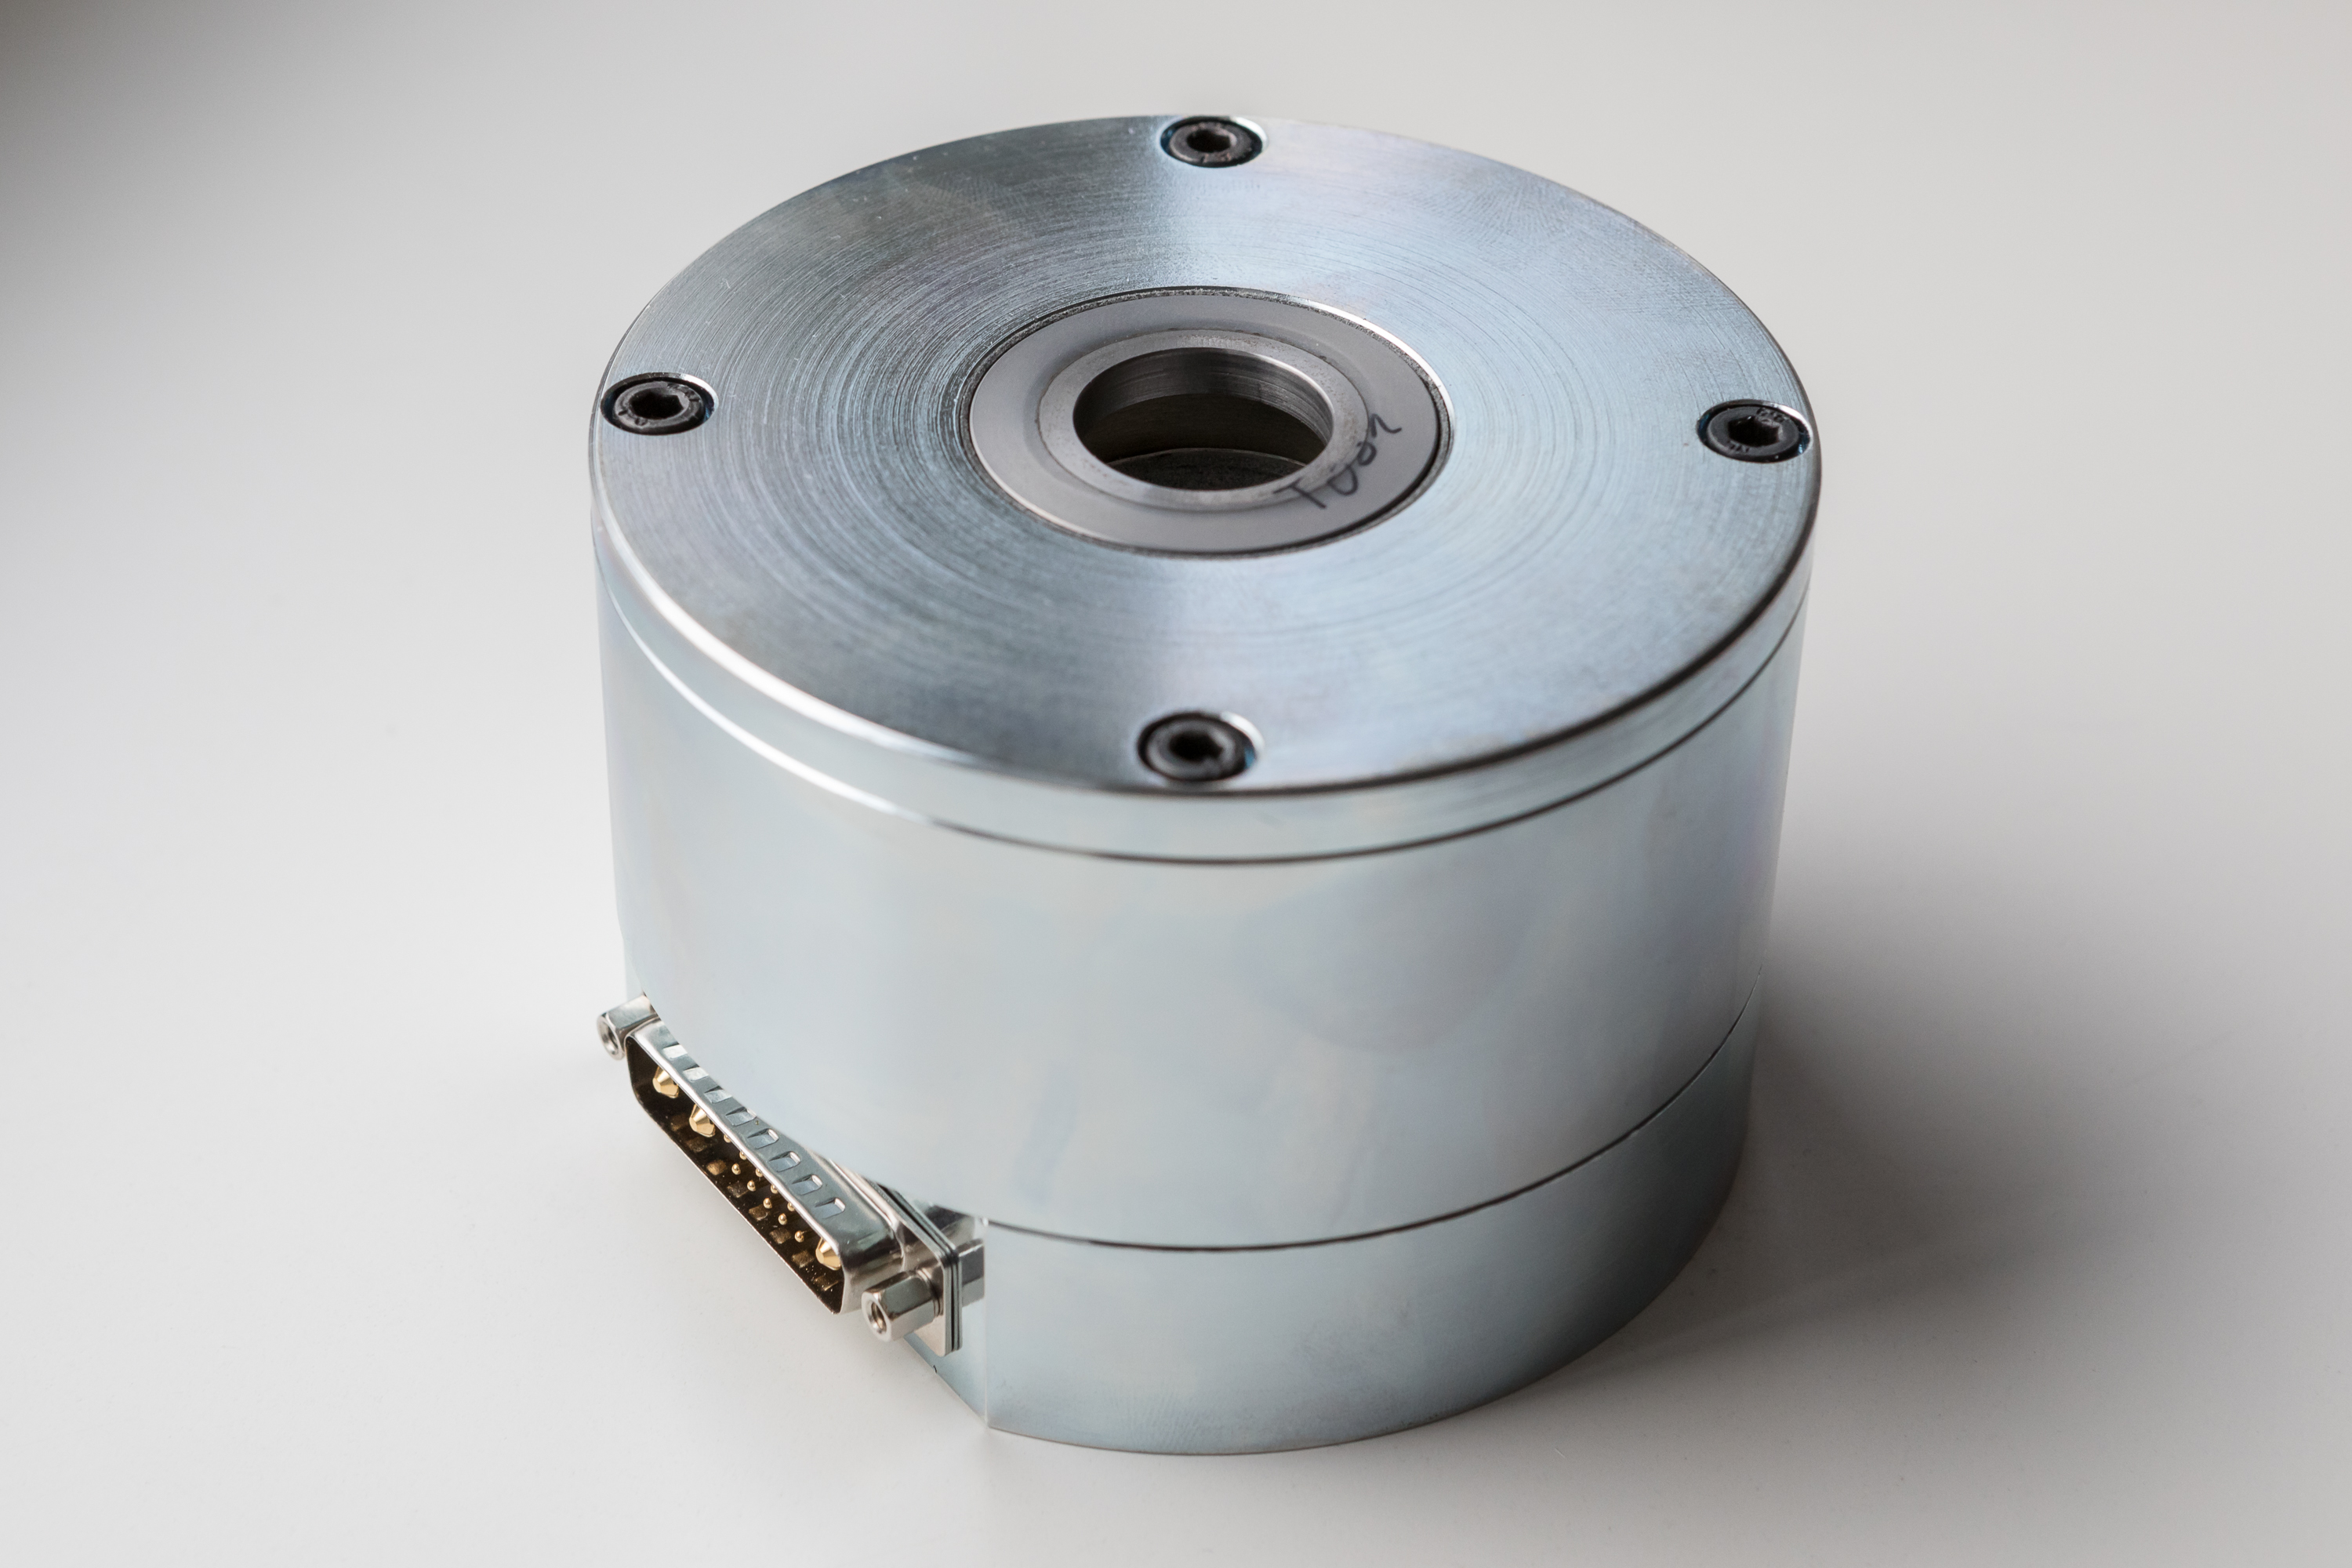
几乎所有机械加工或热处理工艺都会使材料内部的应力和微观组织发生变化,这会直接影响材料的磁性能,从而使得电磁分析阶段中所使用的材料参数与最终产品的实际性能不符。虽然软磁退火工艺通常能在很大程度上恢复材料的磁性能,但此类工艺极其耗时且成本较高,因此仅在特定应用中采用。
在实际工业应用中,磁性能的变化会对最终产品的性能产生重大影响,但其却极易被忽视;这会导致制造公差波动的增大,以及以下关键产品特性的偏差:
- 磁力
- 力-行程曲线
- 磁滞特性
- 开关电流
- 开关时间
- 剩磁特性
- 动态响应特性
显示更多
来料检验(IQC)与末端检验(EOL)之间缺失的质量控制环节
如今在许多制造过程中都广泛存在两个检验环节:
- 来料检验(IQC)
- 末端检测(EOL)
然而,从原材料到最终产品之间还要经历多道制造和装配工序,这些过程对磁性能的影响通常缺乏有效的监测手段。
MagHyst® 技术正是为弥补这一检测空白而设计。
部件与组件的在线质量控制
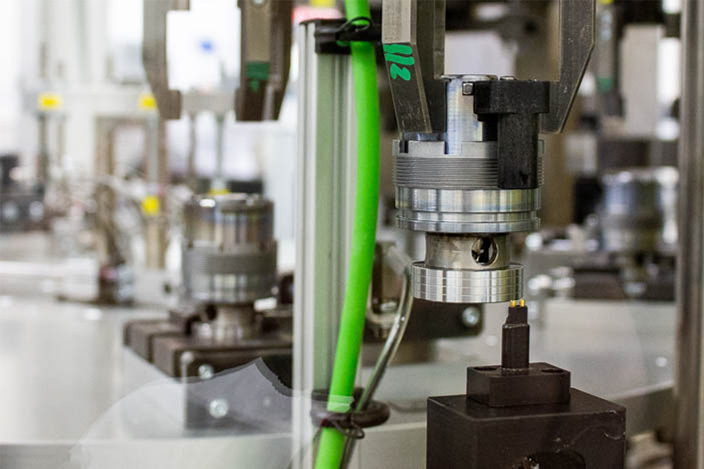
MagHyst® 可直接集成到生产过程中,实现对单个软磁部件以及预装配组件的无损在线检测。
因此,所有与磁性能相关的制造缺陷都能够及时被发现,而无需等到最终产品出现缺陷时才被检测出来。
典型检测对象包括:
单个部件
- 衔铁
- 磁轭
- 磁芯
- 线圈壳体
- 极管
- 导磁元件
预装配组件
- 已安装衔铁的极管组件
- 带导向衬套的组件
- 带弹簧的组件
- 带防剩磁片的组件
- 部分装配完成的电磁执行器
- 预装配磁路组件
由此,MagHyst®首次实现了覆盖电磁产品整个制造链的连续质量监控。
及早发现缺陷,避免后续价值损失
在线检测最大的经济价值在于能够在缺陷产生后立即发现问题。
与其在终检阶段才发现产品不符合技术要求,不如在更早阶段就识别并剔除存在缺陷的部件或组件。
由此带来的优势包括:
- 质量反馈周期更短
- 废品成本更低
- 返工成本更低
- 材料损耗更少
- 根因分析更快速
- 工艺稳定性更高
通过集成MagHyst®到在线检测,一旦发现缺陷部件,即可立即将其从生产过程中移除。同时,也能够快速定位并纠正导致问题的工艺根源。
因此,制造过程中常见的缺陷传递链也能够在源头被切断。
应用示例:电磁阀在线检测
例如,对于电磁阀,可在极管组件最终封闭或铆压之前进行检测。
这些组件可能包括:
- 衔铁
- 弹簧
- 导向衬套
- 抗剩磁元件
- 其他与磁性能相关的重要部件
通过集成MagHyst®,在制造阶段,出现的偏差便能够被提前识别,而无需等到组件被永久封装后才发现问题。
由此可避免对后续注定被判定为不合格的产品继续投入额外的制造工序、装配成本和检测工作。
部件与组件的磁性能对比分析
在磁性材料表征中,传统 B-H 特性曲线是最重要的分析对象,然而在评估已完成制造的部件和组件时,则更多采用其他磁参数。
其中,特别重要的是待测对象几何结构相关的Ψ(i) 特性曲线分析。
这些特性曲线代表了某个具体零部件或组件的“磁特征”,其中包含以下信息:
- 材料质量
- 几何尺寸偏差
- 装配状态
- 气隙情况
- 运动部件状态
- 磁性能变化
在工业应用中,通常选取一个质量已明确确认合格的基准件作为参考,并将每个生产出的零部件或组件与其对应的基准状态进行比较。该对比检测方法拥有对偏差极高敏感度,同时易于集成到现有生产流程中。
迈向零缺陷制造之路
MagHyst® 在原材料来料检验与终检之间建立了一层全新的质量保证体系。
这使得整个价值链中的磁性能质量能够得到持续监控。
与仅在最终产品阶段发现缺陷不同,MagHyst®能够在制造过程中直接发现问题根源。
这为以下目标奠定了基础:
- 零缺陷制造战略
- 稳定的生产过程
- 更低的制造成本
- 更低的废品率
- 更高的产品质量
- 最大化的过程可靠性
通过集成MagHyst®到在线检测,可实现从原材料及单个部件到最终组件装配这一整个制造过程中对磁性能的可视化监控。